- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
چه زمانی تامین کنندگان قطعات فلزی کارایی تولید مونتاژ خودکار را کاهش می دهند؟
سازندگان سیستم های خودرو، برندهای لوازم الکترونیکی مصرفی و خریداران EPC کابینت های صنعتی معمولاً هنگام همکاری با فروشندگان غیرحرفه ای خمش ورق فلزی با چهار تنگنای پرهزینه مواجه می شوند: برگشت فنری کنترل نشده و زوایای خمشی ناپایدار کار اصلاح دستی عظیمی را در خطوط مونتاژ خودکار ایجاد می کند. تامین کنندگان بدون راهنمایی طراحی DFM نقص های ساختاری را در مراحل اولیه ترسیم باقی می گذارند. کارخانه های خمش پراکنده، تصفیه سطح و آزمایش، زنجیره های ردیابی دسته ای را می شکنند و ممیزی کارخانه های خارج از کشور را به تاخیر می اندازند. ابزارهای قالب پایین سطوح قطعات را خراشیده و نرخ رد محصول نهایی را افزایش می دهد. Lijingda خم شدن CNC، مهندسی فرآیند حرفهای و بازرسی کیفیت کامل را در زیر یک سقف کارخانه، قفل کردن تحمل خمش فوقالعاده محکم ± 0.5 درجه و در عین حال ارائه خدمات بهینهسازی اولیه طراحی، حذف مجدد مونتاژ، تلفات نقص طراحی و رکود ممیزی برای خریداران قطعات فلزی فرامرزی را ادغام میکند.
1. جبران عقب فنری پویا CNC تحمل زاویه را برای مونتاژ بدون سرنشین تثبیت می کند
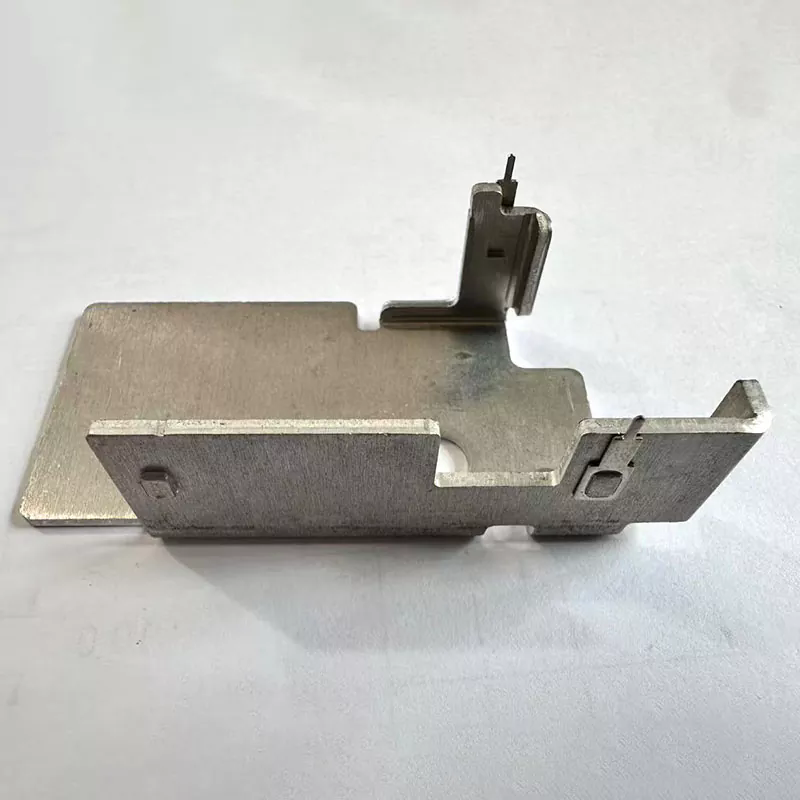
تجهیزات خمشی معمولی فاقد الگوریتمهای جبران عقب برگشتی مواد در زمان واقعی هستند. ورقهای مختلف فولاد و آلیاژ آلومینیوم پس از شکلگیری، برگشت الاستیک ناسازگاری ایجاد میکنند که باعث میشود زوایای خمشی فراتر از 1± درجه منحرف شوند. در طول مونتاژ خودکار ربات، براکتهای خمشده ناهمتراز نمیتوانند در وسایل منطبق قفل شوند و کارخانهها را مجبور میکند تا کارگران اضافی را برای پیرایش دستی و کاهش ظرفیت تولید روزانه اختصاص دهند. لیجینگ ماشینهای خم کن CNC تمام دیجیتال را به ماژولهای کالیبراسیون برگشتی مخصوص مواد، پارامترهای جبرانی از پیش تنظیم شده برای فولاد ضد زنگ، فولاد نورد سرد و آلومینیوم مجهز میکند. دادههای بازرسی تولید انبوه تأیید میکند که تمام قطعات خمشی تمامشده تحمل زاویهای را در محدوده ± 0.5 درجه نگه میدارند، کاملاً مطابق با استانداردهای موقعیتیابی ایستگاه مونتاژ بدون سرنشین با سرعت بالا و کاهش کار مجدد مونتاژ تا بیش از 60٪ است.
2. مهندسان ارشد DFM عیوب خمشی پنهان را در مرحله بررسی نقشه حذف می کنند
اکثر فروشندگان فرآوری فلزات فقط نقشه های ارسالی را بدون ارزیابی فرآیند حرفه ای اجرا می کنند. شعاع خمش نامعقول، فلنج خیلی باریک و طراحی جهت دانه باعث ایجاد ترک، چروک شدن پس از تولید انبوه میشود و مشتریان را مجبور میکند که قالبها را دوباره باز کنند و چرخههای تامین قطعات را به حالت تعلیق درآورند. تیم مهندسین ارشد ورق فلزی کارخانه بهینه سازی DFM رایگان را برای همه RFQ ها، تنظیم طرح خم، اندازه خالی و رادیان انتقال بر اساس شکل پذیری مواد قبل از ساخت قالب رسمی انجام می دهند. مداخله طراحی اولیه از بازنگری قالب پس از تولید و ضرر تاخیر سفارش جلوگیری می کند و چرخه تکرار نمونه محصول جدید را برای تیم های تحقیق و توسعه خودرو و الکترونیکی تا حد زیادی کوتاه می کند.
3. تولید کامل حلقه بسته فایل های ردیابی مواد دسته ای کامل را محقق می کند
برون سپاری غیرمتمرکز خمش، پرداخت و پوشش، ادغام گواهیهای خام MTC، سوابق فرآیند خمش و دادههای بازرسی نهایی را در بایگانیهای یکپارچه غیرممکن میکند. حسابرسان برند اروپایی و آمریکای شمالی بررسی صلاحیت تامین کننده را بدون اسناد ردیابی کامل متوقف خواهند کرد. هر دسته از قطعات خمشی لیجینگدا اعداد کوره فولاد خام، گزارش پارامترهای خمشی CNC و گزارشهای آزمایش ابعادی نهایی را ثبت میکند و بستههای کامل اسناد ممیزی انگلیسی را همراه با محمولهها جمعآوری میکند. داده های ردیابی یکپارچه به خریداران کمک می کند تا بازرسی کارخانه شخص ثالث را بدون هزینه آزمایش مواد تکمیلی انجام دهند.
4. قالب های اختصاصی صیقلی از ضایعات خراش سطحی پس از شکل گیری خمشی جلوگیری می کند
قالب های فرسوده و بدون پولیش در هنگام خم شدن، بر روی سطوح قطعات فرورفتگی های عمیق و آثار خراش بر جای می گذارند. براکتهای خراشیده و فریمهای شاسی در بازرسی ظاهری کالاهای نهایی الکترونیکی و خودرویی گرانقیمت شکست خورده و هزینههای ضایعات دستهای بالایی را ایجاد میکنند. همه پانچهای خمشی و دایهای V قبل از تولید رسمی از روش پرداخت آینهای استفاده میکنند و لایه محافظ قابل جدا شدن را روی سطوح تماس اضافه میکنند تا علائم اصطکاک را از بین ببرد. حتی اجزای خمشی آلومینیومی تزئینی نازک سطوح صاف و بدون خراش را بدون روش های پرداخت ثانویه حفظ می کنند و هزینه های تصفیه سطح پس از فرآیند را برای تولید کنندگان OEM کاهش می دهند.
5. تطبیق چند آلیاژی ساختار سبک وزن و استحکام مکانیکی را متعادل می کند
مواد ورق یونیورسال منفرد نمی توانند نیازهای بار متفاوت سینک های حرارتی الکترونیکی نازک و براکت های سنگین شاسی خودرو را برآورده کنند. صفحات بیش از حد ضخیم وزن کل محصول را افزایش می دهند در حالی که ورق های نازک به راحتی تحت بارهای ارتعاشی طولانی مدت تغییر شکل می دهند. کارخانه قطعات فلزی مورد نظر را با توجه به پارامترهای بار مشتری اختصاص می دهد: آلومینیوم نازک برای قاب های اتلاف حرارت الکترونیکی، فولاد نورد سرد متوسط برای تکیه گاه کابینت، فولاد ضد زنگ ضخیم برای براکت های ساختاری خودرو. طراحی ضخامت ورق بهینه، استحکام خمشی کافی را حفظ میکند و در عین حال اهداف سبک وزن را در نظر میگیرد و هزینه کلی مواد محصول نهایی را برای برندهای تجهیزات کاهش میدهد.
6. خم شدن و پس از درمان یک مرحله ای چرخه تحویل سفارش برون مرزی را کوتاه می کند
تامینکنندگانی که فقط محصولات نیمهتمام خمیده را ارائه میکنند، خریداران را مجبور میکنند تا خدمات آبکاری، پوشش پودری و لکهزدایی را جداگانه از کارگاههای شخص ثالث دریافت کنند و زمان کل سفارش را بیش از 10 روز کاری افزایش دهند. Lijingda خطوط تولید خمش، دبر زدایی، سندبلاست و چند نوع پوشش سطحی را ادغام می کند و تمام پیوندهای پردازش را در یک کارخانه بدون برون سپاری خارجی تکمیل می کند. برنامه ریزی یکپارچه تولید، تحویل سفارشات انبوه را سرعت می بخشد و به برندهای OEM کمک می کند تا قطعات فلزی را قبل از افزایش تولید فصلی ذخیره کنند.